- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Die Casting ທໍ່ exhaust
Xiamen Hongyu Intelligent Technology Co., Ltd. ມີຄວາມຊ່ຽວຊານໃນການຄົ້ນຄວ້າແລະການພັດທະນາທີ່ກໍາຫນົດເອງເຊັ່ນດຽວກັນກັບການຜະລິດຂະຫນາດໃຫຍ່ຂອງ Die Casting Exhaust ທໍ່. ເພື່ອຕອບສະຫນອງກັບບັນຫາທົ່ວໄປຂອງທໍ່ລະບາຍອາກາດທີ່ເຊື່ອມໂລຫະແບບດັ້ງເດີມ, ເຊັ່ນ: ການແຕກແລະການຮົ່ວໄຫຼຂອງອາກາດ, ພວກເຮົານໍາໃຊ້ຂະບວນການ molding ທີ່ມີຄວາມກົດດັນສູງແບບປະສົມປະສານເພື່ອສະຫນອງອົງປະກອບໂລຫະສໍາລັບລະບົບໄອເສຍຂອງຍານພາຫະນະຕ່າງໆທີ່ມີການປະທັບຕາທີ່ເຊື່ອຖືໄດ້ແລະອາຍຸຍືນກວ່າ. ພວກເຮົາຍັງສະຫນັບສະຫນູນການປັບແຕ່ງໂດຍອີງໃສ່ຮູບແຕ້ມແລະຕົວຢ່າງ.
ສົ່ງສອບຖາມ
ລາຍລະອຽດຜະລິດຕະພັນ
ແນະນຳຜະລິດຕະພັນ
ທໍ່ລະບາຍອາກາດຕາຍແມ່ນອົງປະກອບການໄຫຼຂອງໂລຫະຫຼັກໃນລະບົບລະບາຍອາກາດຂອງຍານພາຫະນະ, ເຊື່ອມຕໍ່ທໍ່ລະບາຍອາກາດຂອງເຄື່ອງຈັກກັບລະບົບຫຼຸດຜ່ອນສຽງລົບກວນໃນພາກກາງແລະຫລັງ. ມັນຮັບຜິດຊອບສໍາລັບການໄຫຼອອກຂອງໄອເສຍແລະ buffering ການຫຼຸດຜ່ອນສຽງ. ພວກເຮົານໍາໃຊ້ຂະບວນການ molding ປະສົມປະສານຄວາມກົດດັນສູງທີ່ຈະກໍາຈັດຈຸດອ່ອນໃນໂຄງສ້າງໂດຍຜ່ານການເຊື່ອມ seams, ສະຫນອງການຫຸ້ມຫໍ່ການແກ້ໄຂທໍ່ໄອເສຍທີ່ມີຄວາມເຂັ້ມແຂງສູງແລະປະທັບຕາສູງສໍາລັບລົດໂດຍສານ, ຍານພາຫະນະ off-road, ແລະຍານພາຫະນະທີ່ດັດແປງ. ເມື່ອປຽບທຽບກັບຂະບວນການເຊື່ອມທໍ່ທໍ່ໂຄ້ງຫຼາຍພາກສ່ວນແບບດັ້ງເດີມ, ໂຄງປະກອບການແມ່ພິມແບບປະສົມປະສານທີ່ຕາຍແລ້ວມີການປັບປຸງທີ່ສໍາຄັນໃນຄວາມສອດຄ່ອງຂອງຜະລິດຕະພັນແລະຄວາມຫນ້າເຊື່ອຖືໃນໄລຍະຍາວ. ຜະລິດຕະພັນຂອງພວກເຮົາໄດ້ຮັບການຢັ້ງຢືນຜ່ານການຕິດຕັ້ງຍານພາຫະນະຕົວຈິງຫຼາຍປີ, ແລະພວກມັນປະຕິບັດຢ່າງຫມັ້ນຄົງພາຍໃຕ້ເງື່ອນໄຂທີ່ຫຍຸ້ງຍາກຕ່າງໆ. ຄວາມເຂັ້ມແຂງໂດຍລວມຂອງທໍ່ໄອເສຍລົດຕາຍແມ່ນສູງກວ່າ 30% ຂອງທໍ່ທໍ່ການເຊື່ອມ, ແລະຄວາມຕ້ານທານກັບໄອເສຍແມ່ນຕ່ໍາ, ປະສິດທິພາບການຍືດອາຍຸການບໍລິການຂອງລະບົບໄອເສຍຂອງຍານພາຫະນະທັງຫມົດ.
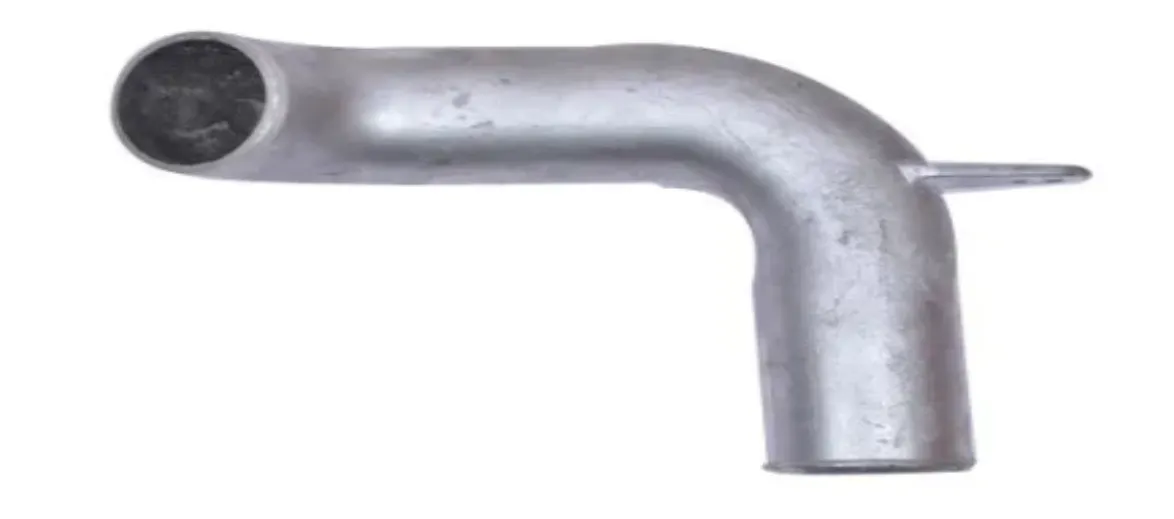
ຈຸດເດັ່ນຂອງຜະລິດຕະພັນ
1. ໂຄງສ້າງການຫລໍ່ຕາຍແບບປະສົມປະສານຢ່າງສົມບູນກໍາຈັດຮອຍແຕກການເຊື່ອມ
ທໍ່ລະບາຍອາກາດຂອງລົດ Die cast ໄດ້ຖືກຜະລິດໂດຍຜ່ານເຄື່ອງຫຼໍ່ດ້ວຍແຮງດັນສູງ, ສົ່ງຜົນໃຫ້ຮ່າງກາຍວາວທີ່ບໍ່ມີ seams ການເຊື່ອມ. ນີ້ຫຼີກເວັ້ນບັນຫາຂອງ brittleness ວັດສະດຸໃນເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນທີ່ເກີດຈາກການເຊື່ອມ. ຊ່ອງທາງການໄຫຼ, ບ່ອນນັ່ງ mounting, ແລະການໂຕ້ຕອບແມ່ນປະສົມປະສານທັງຫມົດໃນລະຫວ່າງການຂະບວນການຫລໍ່ຕາຍ. ຕໍ່ມາພຽງແຕ່ຮຽກຮ້ອງໃຫ້ມີຈໍານວນຂະຫນາດນ້ອຍຂອງການປຸງແຕ່ງອັນດີງາມ. ໃນລະຫວ່າງການຜະລິດຂະຫນາດໃຫຍ່, ຄວາມແຕກຕ່າງກັນຂະຫນາດຂອງແຕ່ລະຕ່ອນສາມາດຄວບຄຸມພາຍໃນ ±0.1mm. ຊ່ອງທາງການໄຫຼເຂົ້າພາຍໃນຂອງທໍ່ລະບາຍຄວາມຮ້ອນ Die Casting ແມ່ນກ້ຽງໂດຍບໍ່ມີຮອຍແປ້ວການເຊື່ອມ, ແລະຄວາມຕ້ານທານກັບທໍ່ລະບາຍອາກາດແມ່ນປະມານ 15% ຕ່ໍາກວ່າທໍ່ເຊື່ອມແບບດັ້ງເດີມ.
2. Precision flange sealing, ບໍ່ມີການຮົ່ວໄຫຼໃນການໂຕ້ຕອບ
ການຮົ່ວໄຫຼຂອງການໂຕ້ຕອບຂອງທໍ່ exhaust ແມ່ນຈຸດລົ້ມເຫຼວທົ່ວໄປທີ່ສຸດ. flange ສະຫາຍທີ່ພວກເຮົາສະຫນອງດ້ວຍການຫລໍ່ຕາຍແມ່ນເຮັດໄດ້ໂດຍຜ່ານການຜະສົມຜະສານຕາຍ, ແລະຫຼັງຈາກນັ້ນການປະມວນຜົນຄວາມແມ່ນຍໍາ CNC. ຄວາມຮາບພຽງຂອງພື້ນຜິວຜະນຶກແມ່ນຄວບຄຸມພາຍໃນ 0.03mm. ປະສົມປະສານກັບ gasket graphite ທີ່ທົນທານຕໍ່ອຸນຫະພູມສູງ, ມັນສາມາດຮັກສາຄວາມກົດດັນໄດ້ 30 ວິນາທີຢູ່ທີ່ 0.35MPa ໂດຍບໍ່ມີການຫຼຸດລົງຄວາມກົດດັນ. ແຜ່ນສັງກະສີທີ່ປະສົມປະສານຈະບໍ່ຜິດປົກກະຕິເນື່ອງຈາກຄວາມຮ້ອນຂອງການເຊື່ອມໂລຫະແລະຈະບໍ່ມີບັນຫາຂອງຫນ້າດິນ sealing warping ແລະການຮົ່ວໄຫຼໃນລະຫວ່າງການນໍາໃຊ້ໃນໄລຍະຍາວ.
3. ການຕໍ່ຕ້ານອຸນຫະພູມແລະການຕໍ່ຕ້ານ corrosion, ຊີວິດການບໍລິການຕໍ່ໄປອີກແລ້ວ
ຊັ້ນລຸ່ມຮ່າງກາຍຂອງວາວແມ່ນເຮັດດ້ວຍໂລຫະປະສົມອາລູມິນຽມທີ່ມີຄວາມເຂັ້ມແຂງສູງ, ແລະພື້ນຜິວໄດ້ຖືກປະຕິບັດດ້ວຍການເຄືອບຝຸ່ນທີ່ມີອຸນຫະພູມສູງ. ອຸນຫະພູມການເຮັດວຽກໃນໄລຍະຍາວສາມາດບັນລຸ 550 ℃. ການເຊື່ອມຕໍ່ສ່ວນຫາງແມ່ນຈັບຄູ່ກັບທໍ່ສະແຕນເລດ. ໃນສະພາບແວດລ້ອມທີ່ມີຝົນ, ຫິມະ, ແລະສີດເກືອ, ການປະຕິບັດການຕໍ່ຕ້ານການກັດກ່ອນຂອງມັນແມ່ນດີກ່ວາທໍ່ເຫລໍກຄາບອນທົ່ວໄປ. ການທົດສອບການສີດເກືອທີ່ເປັນກາງຈະແກ່ຍາວເຖິງ 720 ຊົ່ວໂມງໂດຍບໍ່ມີ rust, ແລະຊີວິດການບໍລິການຂອງຍານພາຫະນະສາມາດ synchronized ກັບຍານພາຫະນະ.
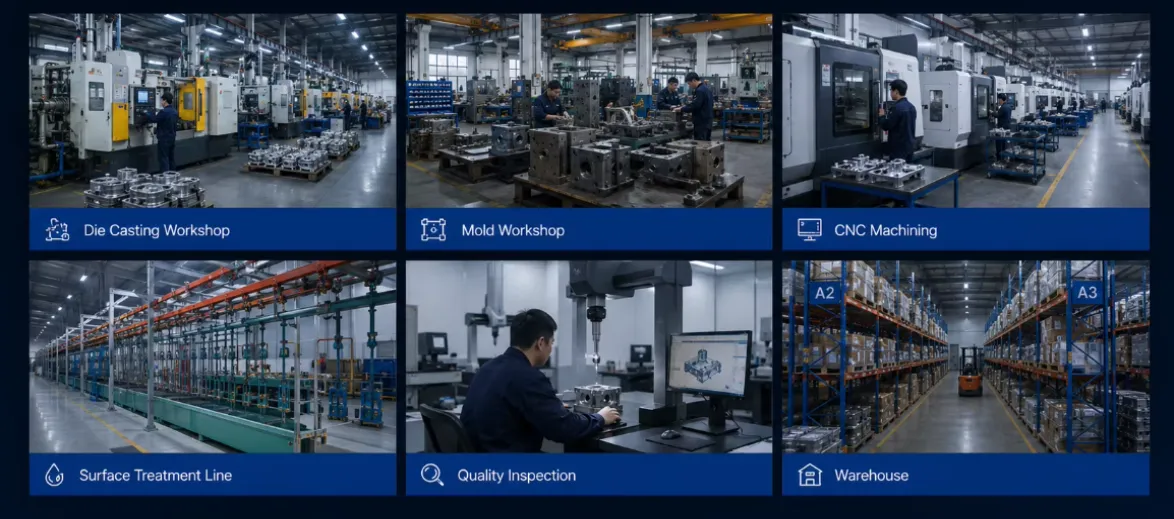
4. ຄວາມເຂົ້າກັນໄດ້ຫຼາຍແບບແລະປະສົບການການປັບແຕ່ງທີ່ອຸດົມສົມບູນ
chassis ຂອງຍານພາຫະນະ off-road ແມ່ນຂຶ້ນກັບສະພາບທີ່ຮຸນແຮງ, ມີການເດີນທາງ suspension ຂະຫນາດໃຫຍ່ແລະຜົນກະທົບເລື້ອຍໆ. ລະບົບໄອເສຍຂອງຍານພາຫະນະດັ່ງກ່າວຕ້ອງການຄວາມຕ້ານທານສູງຕໍ່ການຊ໊ອກ. ພວກເຮົາໄດ້ພັດທະນາຫຼາຍຮູບແບບການສ້າງແມ່ພິມສໍາລັບລະບົບທໍ່ລະບາຍອາກາດທາງຫລັງຂອງລົດ off-road ເຊັ່ນ: Jeep JK Cat Back Exhaust, ແລະມີຄວາມຄຸ້ນເຄີຍກັບໂຄງຮ່າງຂອງ chassis ແລະມຸມເຂົ້າຫາ. ໃນລະຫວ່າງຂັ້ນຕອນການອອກແບບ, ພວກເຮົາປັບຕໍາແຫນ່ງທໍ່ກັບໂຄງການທີ່ມີຄວາມສ່ຽງຕໍ່າສຸດຂອງຜົນກະທົບ. ໃນໄລຍະການອອກແບບ, ພວກເຮົາຈະຍົກຈຸດຕ່ໍາສຸດຂອງທໍ່ໃຫ້ສູງກວ່າ 220 ມມຈາກຫນ້າດິນ, ດັ່ງນັ້ນການຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງຜົນກະທົບທາງລຸ່ມຢ່າງຫຼວງຫຼາຍ. ສໍາລັບຍານພາຫະນະທີ່ຖືກດັດແປງແລະຍົກລະດັບ, ພວກເຮົາສາມາດຮ່ວມມືກັບຍີ່ຫໍ້ເຊັ່ນ Vance ແລະ Hines Exhaust ເພື່ອສະຫນອງຂໍ້ມູນສະເພາະທີ່ກົງກັນ, ພັດທະນາສ່ວນຕິດຕໍ່ພົວພັນຂອງແຜ່ນຕາຍທີ່ສອດຄ້ອງກັນ, ແລະສະຫນັບສະຫນູນການປິ່ນປົວດ້ານເຊັ່ນການຂັດແລະການເຄືອບ titanium ສີດໍາ.
ຂໍ້ມູນຈໍາເພາະ
| ໂຄງການ | ລາຍລະອຽດພາລາມິເຕີ |
| ຊື່ຜະລິດຕະພັນ | Die Casting ທໍ່ exhaust |
| ຂະບວນການພື້ນຖານ | ການຫລໍ່ຕາຍດ້ວຍຄວາມກົດດັນສູງ, ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ CNC, ການປິ່ນປົວດ້ານ |
| ວັດສະດຸທາງເລືອກ | ADC12 ໂລຫະປະສົມອາລູມິນຽມຕາຍ, ສະແຕນເລດ 304 |
| ແບບຟອມການໂຕ້ຕອບ | ການເຊື່ອມຕໍ່ Flange / Clamp, ສາມາດປັບແຕ່ງໄດ້ຕາມຮູບແຕ້ມ |
| ອຸນຫະພູມປະຕິບັດງານ | ໄລຍະຍາວ 550℃, ສູງສຸດໄລຍະສັ້ນ 700℃ |
| ປະສິດທິພາບການຜະນຶກ | ການຮັກສາຄວາມກົດດັນ 0.35MPa ສໍາລັບ 30 ວິນາທີ, ການຫຼຸດລົງຄວາມກົດດັນ≤ 0.002MPa |
| ການປິ່ນປົວຜິວຫນ້າ | ການສີດພົ່ນດ້ວຍຄວາມຮ້ອນສູງການເຄືອບ electrophoretic, ການຂັດ, ການເຄືອບ titanium ສີດໍາ |
| ເອກະສານການຈັດສົ່ງ | ບົດລາຍງານເອກະສານ, ບົດລາຍງານການກວດສອບຂໍ້ບົກພ່ອງ, ການບັນທຶກການທົດສອບ airtightness |
ຫມາຍເຫດ: ຂ້າງເທິງນີ້ແມ່ນການອ້າງອີງທົ່ວໄປ. ຕົວກໍານົດການສຸດທ້າຍຈະຕ້ອງອີງໃສ່ຮູບແຕ້ມປະກອບຍານພາຫະນະທີ່ໄດ້ຮັບການຢືນຢັນທີ່ສະຫນອງໃຫ້ໂດຍທ່ານ. ສໍາລັບເງື່ອນໄຂພິເສດ, ກະລຸນາຕິດຕໍ່ສື່ສານລ່ວງຫນ້າແລະສໍາເລັດການກວດສອບການລົບກວນການປະກອບຍານພາຫະນະກ່ອນທີ່ຈະປ່ອຍ mold.
ການຄວບຄຸມຄຸນນະພາບ: ແຕ່ລະ batch ແມ່ນ traceable.
ແຕ່ລະຊຸດຂອງວັດຖຸດິບແມ່ນເກັບຮັກສາໄວ້ດ້ວຍໃບຢັ້ງຢືນວັດສະດຸ; ຕົວຢ່າງຂອງຊ່ອງຫວ່າງທີ່ຕາຍແລ້ວແມ່ນຕົວຢ່າງສໍາລັບການກວດສອບຂໍ້ບົກພ່ອງ X-ray ເພື່ອກວດເບິ່ງຂໍ້ບົກພ່ອງພາຍໃນ; ຫຼັງຈາກການເຄື່ອງຈັກ, ການກວດກາຢ່າງເຕັມທີ່ຂອງຫນ້າດິນແປນແມ່ນດໍາເນີນການ; ແຕ່ລະຜະລິດຕະພັນສໍາເລັດຮູບແມ່ນຂຶ້ນກັບການທົດສອບ airtightness, ແລະຜະລິດຕະພັນທີ່ບໍ່ສອດຄ່ອງຈະບໍ່ໄດ້ຮັບການປ່ອຍອອກມາເມື່ອ. ໃນຖານະເປັນຜູ້ຜະລິດທໍ່ລະບາຍອາກາດມືອາຊີບ, ພວກເຮົາໄດ້ສ້າງຕັ້ງລະບົບ traceability batch, ມີການບັນທຶກຈາກການ melting, die-casting ກັບການກວດກາຜະລິດຕະພັນສຸດທ້າຍໃນທຸກຂັ້ນຕອນ. ຫຼັງຈາກສິ້ນທໍາອິດໄດ້ຖືກຢືນຢັນວ່າມີຄຸນສົມບັດ, ການຜະລິດ batch ສາມາດເລີ່ມຕົ້ນໄດ້. ອັດຕາການເກັບຕົວຢ່າງສໍາລັບການຜະລິດຈໍານວນຫລາຍແມ່ນບໍ່ຫນ້ອຍກວ່າ 5% ເພື່ອຮັບປະກັນຄວາມສອດຄ່ອງລະຫວ່າງການຜະລິດຈໍານວນຫລາຍແລະຕົວຢ່າງ.
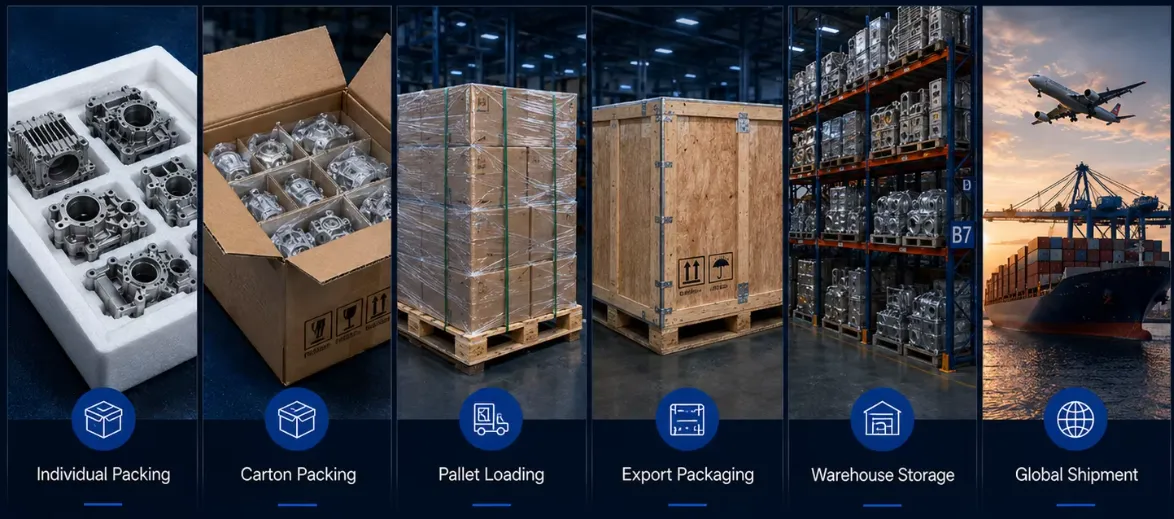
ຂະບວນການຮ່ວມມືການປັບແຕ່ງ
1. ການເຊື່ອມຕໍ່ຄວາມຕ້ອງການ: ໄດ້ຮັບຮູບແຕ້ມຂອງທ່ານ, ຮູບແບບດິຈິຕອນຫຼືຕົວຢ່າງ, ແລະຢືນຢັນການສະເພາະຂອງການໂຕ້ຕອບແລະຄວາມຕ້ອງການການຕິດຕັ້ງ
2. ການປະເມີນຜົນທາງວິສະວະກໍາ: ກວດສອບຄວາມເປັນໄປໄດ້ຂອງການຫລໍ່ຕາຍແລະຄວາມສ່ຽງຂອງການແຊກແຊງການປະກອບຍານພາຫະນະ, ແລະອອກການແກ້ໄຂແລະວົງຢືມ.
3. ການພັດທະນາແມ່ພິມ: ປັບ mold die-casting, ສໍາເລັດການ mold ການທົດລອງແລະການດັດແກ້
4. ການຜະລິດຕົວຢ່າງ: ຜະລິດສິ້ນທໍາອິດ, ສໍາເລັດການທົດສອບຂະຫນາດແລະ airtightness, ແລະສົ່ງສໍາລັບການຢືນຢັນ.
5. ການກວດສອບການປະກອບຍານພາຫະນະ: ຢືນຢັນວ່າບໍ່ມີການລົບກວນຫຼືສຽງລົບກວນຜິດປົກກະຕິໃນການຕິດຕັ້ງຍານພາຫະນະຕົວຈິງ.
6. ການຜະລິດຊຸດ: ຫຼັງຈາກການກວດສອບຜ່ານ, ເລີ່ມຕົ້ນການຜະລິດຈໍານວນຫລາຍ, ແລະປະຕິບັດການກວດກາຄຸນນະພາບເຕັມຂະບວນການ
7. ການກວດກາແລະການຈັດສົ່ງ: ຫຼັງຈາກການກວດກາສຸດທ້າຍມີຄຸນສົມບັດ, ການຫຸ້ມຫໍ່ສໍາລັບການຂົນສົ່ງ, ແລະພ້ອມໆກັນຈັດສົ່ງອຸປະກອນການກວດກາ.
ເປັນຫຍັງເລືອກພວກເຮົາ?
ຈາກການພັດທະນາ mold, molding die-casting, CNC precision processing to the final gas-tightness test, the all the production line is complete in a closed loop in the factory processes core process not outsourced. ກ່ອນທີ່ຈະປ່ອຍ mold, ພວກເຮົາດໍາເນີນການຈໍາລອງການໄຫຼຂອງ mold ຕາຍເພື່ອຄາດຄະເນຂໍ້ບົກພ່ອງພາຍໃນເຊັ່ນ: ຢູ່ຕາມໂກນຫົດຕົວແລະການປິດເຢັນລ່ວງຫນ້າ, ຫຼີກເວັ້ນການເສຍເວລາຍ້ອນການດັດແປງ mold ຊ້ໍາຊ້ອນ. ໃນຖານະເປັນຜູ້ສະຫນອງທໍ່ Exhaust ທີ່ເຊື່ອຖືໄດ້, ພວກເຮົາມີຄວາມຄຸ້ນເຄີຍກັບການອອກແບບການຫລີກລ່ຽງ chassis ຍານພາຫະນະ off-road ແລະຄວາມຕ້ອງການຂອງຕະຫຼາດການແກ້ໄຂ. ແຕ່ລະຊຸດຂອງຜະລິດຕະພັນມາພ້ອມກັບບົດລາຍງານການກວດພົບຂໍ້ບົກພ່ອງ X-ray ແລະບັນທຶກຄວາມແຫນ້ນຂອງອາຍແກັສ, ສະຫນັບສະຫນູນການກວດສອບຕົວຢ່າງຂະຫນາດນ້ອຍກ່ອນທີ່ຈະຂະຫຍາຍການຜະລິດ. Die Casting Exhaust Pipe ຂອງພວກເຮົາໄດ້ຖືກສົ່ງອອກໄປຫຼາຍປະເທດໃນອາເມລິກາເຫນືອແລະອາຊີຕາເວັນອອກສຽງໃຕ້. ພວກເຮົາຍິນດີຕ້ອນຮັບທ່ານທີ່ຈະສົ່ງຮູບແຕ້ມແລະພວກເຮົາຈະຕອບສະຫນອງຜົນການປະເມີນຜົນໄວເທົ່າທີ່ຈະເປັນໄປໄດ້.
FAQ
ຂ້ອຍຈະໄດ້ໃບສະເໜີລາຄາທີ່ຊັດເຈນສໍາລັບພາກສ່ວນໄດ້ແນວໃດ?
ພວກເຮົາສາມາດສະຫນອງວົງຢືມທີ່ຖືກຕ້ອງໂດຍອີງໃສ່ຮູບແຕ້ມ 2D / 3D ຂອງທ່ານ (STEP / IGS / PDF), ອຸປະກອນການ, ປະລິມານ, ຄວາມທົນທານ, ການປິ່ນປົວຫນ້າດິນແລະຄວາມຕ້ອງການການຈັດສົ່ງ.
ຂ້ອຍສາມາດຕິດຕາມຄວາມຄືບຫນ້າການຜະລິດຈາກໄລຍະໄກໄດ້ບໍ?
ແມ່ນແລ້ວ. ຫຼັງຈາກຄໍາສັ່ງໄດ້ຮັບການຢືນຢັນ, ພວກເຮົາຈະສະຫນອງແຜນການການຜະລິດລາຍລະອຽດແລະສົ່ງບົດລາຍງານຄວາມຄືບຫນ້າປະຈໍາອາທິດ, ລວມທັງຮູບພາບແລະວິດີໂອຕົວຈິງ.
ການທົດສອບອັນໃດທີ່ຈະຖືກດໍາເນີນຢູ່ໃນທໍ່ລະບາຍອາກາດສໍາເລັດ?
ແຕ່ລະຜະລິດຕະພັນສໍາເລັດຮູບຜ່ານການທົດສອບ airtightness (ມີຄວາມກົດດັນຂອງ 0.35 MPa ຮັກສາໄວ້ສໍາລັບ 30 ວິນາທີ), ແລະການກວດກາທີ່ສົມບູນແບບຂອງຂະຫນາດທີ່ສໍາຄັນ. ວັດຖຸດິບໄດ້ຖືກຕົວຢ່າງເປັນອັດຕາສ່ວນສໍາລັບການກວດພົບຂໍ້ບົກພ່ອງ X-ray ເພື່ອກວດເບິ່ງຮູອາກາດພາຍໃນ, ຮັບປະກັນວ່າຈະບໍ່ມີການຮົ່ວໄຫຼຂອງອາກາດຫຼັງຈາກການປະກອບ.
ທ່ານຍອມຮັບຄໍາສັ່ງທົດລອງ batch ຂະຫນາດນ້ອຍບໍ?
ຫຼັງຈາກການແກ້ໄຂດ້ານວິຊາການໄດ້ຖືກຢືນຢັນແລະຕົວຢ່າງທໍາອິດຖືກຢືນຢັນສໍາລັບການໂຫຼດ, ພວກເຮົາສາມາດຍອມຮັບຄໍາສັ່ງທົດລອງຂະຫນາດນ້ອຍເພື່ອຊ່ວຍໃຫ້ທ່ານກວດສອບຜົນກະທົບຂອງການໂຫຼດກ່ອນກ່ອນທີ່ຈະຂະຫຍາຍການຜະລິດ.
ຂ້ອຍສາມາດພິມໂລໂກ້ຂອງຂ້ອຍໃສ່ຜະລິດຕະພັນໄດ້ບໍ?
ແມ່ນແລ້ວ. ກະລຸນາແຈ້ງພວກເຮົາຢ່າງເປັນທາງການກ່ອນການຜະລິດແລະທໍາອິດຢືນຢັນການອອກແບບໂດຍອີງໃສ່ຕົວຢ່າງຂອງພວກເຮົາ.
ທ່ານສະເຫນີການສະຫນັບສະຫນູນການອອກແບບຫຼືການວິເຄາະ DFM ບໍ?
ແມ່ນແລ້ວ. ວິສະວະກອນຂອງພວກເຮົາໃຫ້ຄໍາຄິດເຫັນຂອງ DFM (ການອອກແບບສໍາລັບການຜະລິດ) ເພື່ອເພີ່ມປະສິດທິພາບການອອກແບບຂອງຊິ້ນສ່ວນ, ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍແລະເພີ່ມຮູບແບບ.
ປະເພດທີ່ກ່ຽວຂ້ອງ
ສົ່ງສອບຖາມ
ກະລຸນາຮູ້ສຶກວ່າບໍ່ເສຍຄ່າເພື່ອໃຫ້ການສອບຖາມຂອງທ່ານໃນແບບຟອມຂ້າງລຸ່ມນີ້. ພວກເຮົາຈະຕອບກັບທ່ານໃນ 24 ຊົ່ວໂມງ.